 联系人:李经理
 手机:136-1722-0959
 微信:136-1722-0959
 地址:湖北省随州市南郊平原岗程力汽车工业园

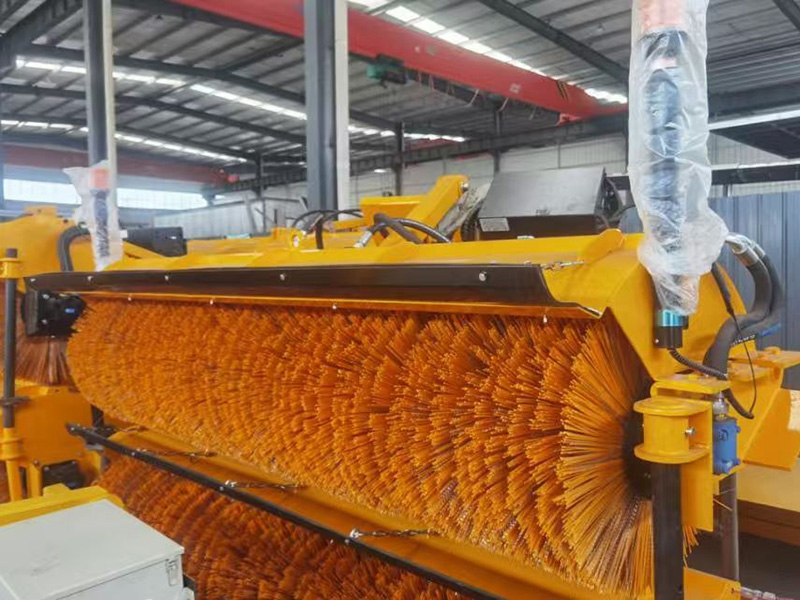
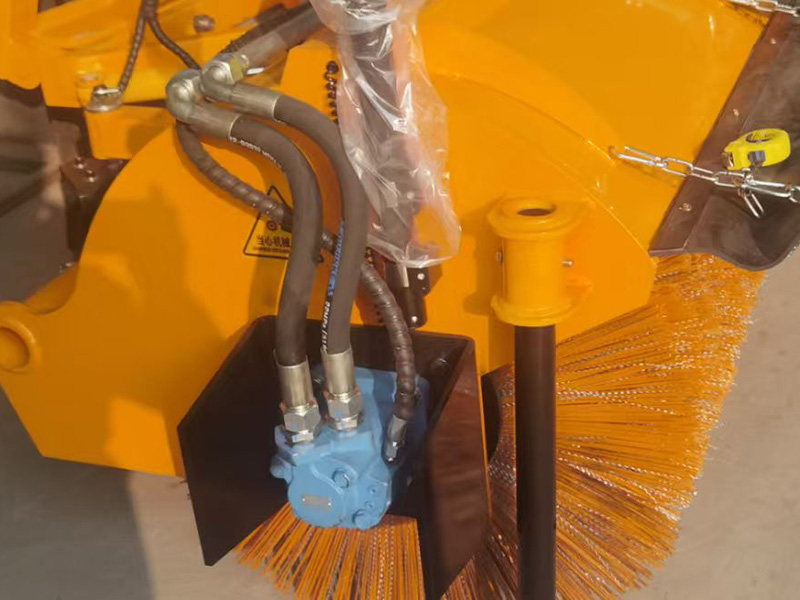
一、前置式除雪滚刷参数表:
基本参数 | 型号 | S3300 |
外形尺寸(长x宽x高) | 3750X2200X1200 | |
重量(kg) | ≥1020 | |
作业速度(km/h) | 40 | |
左右偏转角 | ≥30° | |
扫雪滚刷直径(mm) | 810 | |
**轮胎 | 400-8 | |
单个轮胎承载(kg) | 1000kg | |
双侧边板厚度(mm) | 16 | |
作业参数 | 除雪厚度(mm) | 150-200 mm |
有效除雪宽度(mm) | 3300 | |
液压系统参数 | 滚刷工作转速(r/min) | 345 |
**压力(Mpa) | 20 | |
适用温度 | -45° | |
马达型号 | BM6310 | |
双侧马达**工作扭矩(N·m) | ≥2610 | |
取力方式 | 车载变速箱取力(或者分动箱) | |
液压油泵 | 80 |
一、配套件说明。
车载取力器、联轴器、液压油泵、散热器、液压油箱、液压油管、电磁阀及电控组成。
二、整机尺寸说明
产品铭牌上可以找到所有制造商信息,例如:型号、**扫雪速度、除雪宽度、重量、外形尺寸、出厂编号、制造日期等。当订购备品备件时也需要这些信息。
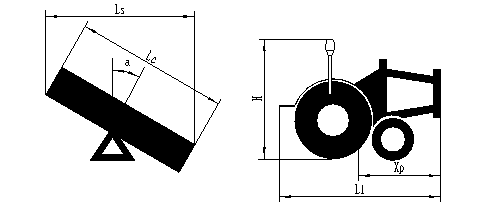
此表格以HL-S3200型和HL-S3500型除雪滚刷为例:
滚刷型号 | HL-S3300 | HL-S3500 | |
**偏转角度 | a | 30º | 30º |
滚刷宽度 mm | Lc | 3750 | 3850 |
当偏转a时扫雪宽度约为mm | Ls | 2900 | 3120 |
纵向长度 mm | L1 | 2200 | 2200 |
****连接处水平距离 mm | Xp | 1080 | 1080 |
工作重量 kg | W | 1020 | 1260 |
**作业速度 km/h | V | 30 | 30 |
三、滚刷刷头说明
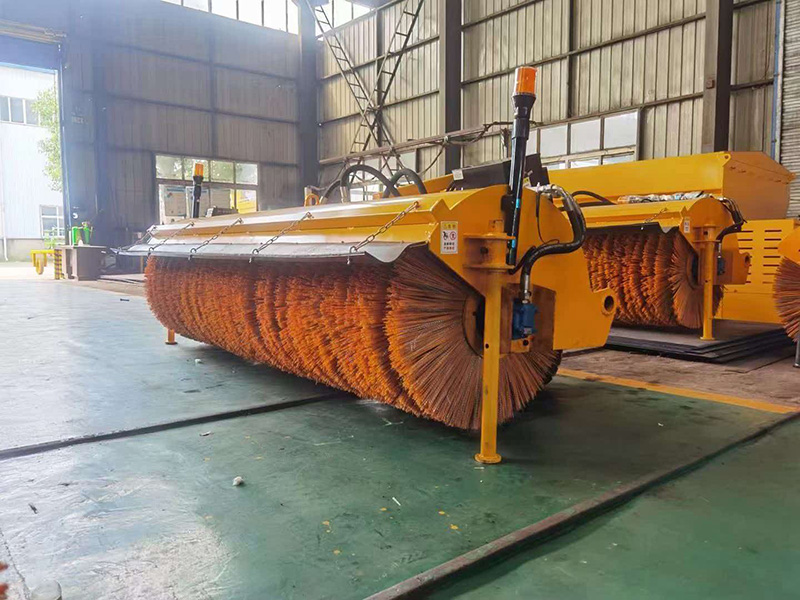
1、滚刷刷罩材质:优质碳钢。刷罩前端配有可调整角度压雪档板。
2、滚刷刷毛触地宽度调整方式:落地自动调整,可进行纵向地面仿型,自适应带有坡度的路面,且可缓冲避障。设有下压保护功能。
3、滚刷轴采用一根整轴式设计,刷轴做动平衡试验,保证高转速状态下滚刷运行平稳。
4、滚刷两侧有示宽**示装置,内置LED爆闪**。
5、滚刷支撑轮:采用重载高速叉车实心轮胎,单个轮胎承载≥1000kg。
6、储存支脚:固定于刷头两侧,非工作状态下,只需拔下固定插销即可将滚刷固定储存(长时间存放有效的保护刷丝钢丝不被折弯变形)。工作状态下,可直接将支脚收回并固定于罩体上。
四、滚刷刷毛说明
1、刷毛材质:纯塑刷毛加曲线钢丝,刷苗采用进口聚丙烯材质,单根刷毛抗拉强度≥1000N。
2、刷毛处理工艺:单根刷丝表面采用波纹处理工艺,弹性好,具有抗折断性能 。
3、耐用性强:两种以上材质组合刷丝,清扫彻底,使用寿命长。
五、液压马达说明
1、马达安装连接方式:液压马达与刷轴中间连接方式采用尼龙六边形联轴器软连传动,这样连接可兼有补偿两轴之间由于制造安装不**、工作时的变形或热膨胀等原因所发生的偏移(包括轴向偏移、径向偏移、角偏移或综合偏移);以及缓和冲击、吸振。还可以防止急停造成马达和传动轴损坏及长时间工作发烫。雪滚可以长时间连续作业。
2、两侧外探部分有成型钢板保护,两侧外探部分共200mm。
3、双侧马达选用国内知名品牌BM6大扭矩、**工作扭矩:≥1610N·m。

4、进出油管采用快速液压接头,不使用的除雪滚刷的季节储备时拆卸时方便。
六、主要特点说明:
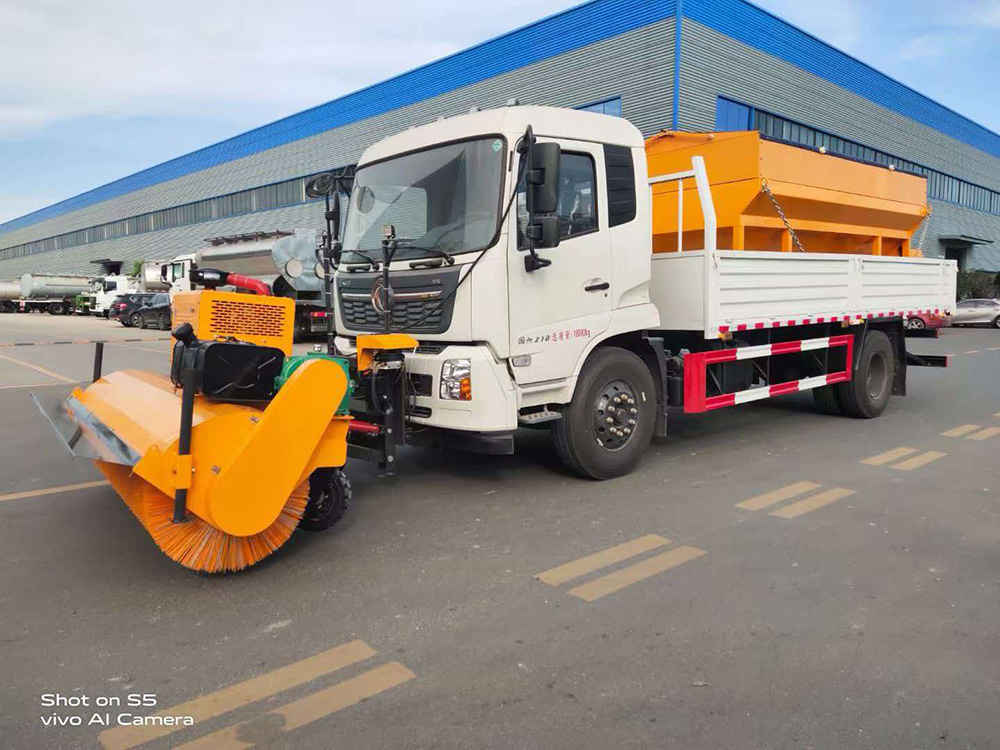
1、适配性强:可与多种汽车底盘配套使用,采用除雪铲、扫雪滚刷可互换的快速连接机构,扫雪滚刷与车辆的安装及拆卸简单方便,作业安全可靠。
2、操作简便:驾驶室内可操作扫雪滚刷进行各种动作(调整抛雪方向,雪滚起卧等),方便快捷。
3、性能优越:采用实芯高承载力的耐磨支撑轮,大大提高扫雪机的可靠性,刷毛离地高度、接地比均可任意调整,提高作业效率,效果更优。
4、安装有升降支腿、拆卸更方便。
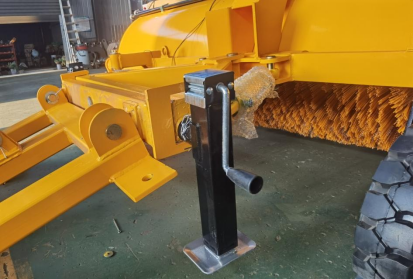
5、滚刷前设有可调节角度的挡雪板,一方面有效的阻止雪的飞溅遮挡操作者视线,确保安全作业工作,另一方面可以调整除雪时的喷射角度,提高除雪清洁效果及除雪效率。
6、安装特制取力器、**动力液压站,不影响安装车型其他功能。
7、作业简便:作业装置偏转、升降灵活安全,操作**可调,不影响原车辆载体功能或性能。
七、涂装工艺:
设备钢砂抛丸工艺(打磨)、喷粉完成后,工件通过输送链进入**的工序烘烤,采用进口红外加热系统易福拉索设备,提供红外辐射能量比对流加热高几十倍热流密度,使工件表面到内部均匀受热,迅速将粉末熔融,提高生产效率。烘烤房温度从预热的120度到主热的240度,烘烤15—20分钟,通过两段烘烤工艺使之熔化、流平、固化。从而得到了**的工件表面效果。
自动化涂装线-作业流程图